Pembungkusan dengan filem kecut kelihatan mudah: balut produk, panaskan, dan filem tersebut akan mengecut. Namun begitu, dua gulungan yang kelihatan serupa boleh berfungsi dengan cara yang sangat berbeza dalam terowong pemanasan. Satu menghasilkan pembungkusan yang ketat dan berkilat; manakala satu lagi mungkin kendur, retak di sudut atau menjadi kabur. Keberkesanan bergantung pada tiga lapisan yang bekerja bersama: resin, kaedah orientasi filem, dan unit pemanas. Kebanyakan panduan pembelian hanya membincangkan dua aspek terakhir.
Cara Kerja Filem Pengecutan dan Apa yang Perlu Diukur
Filem tersebut diregangkan ketika masih panas dan disejukkan dengan cepat, sekali gus mengunci molekul-molekul yang tersusun selari pada kedudukan asalnya. Apabila haba dikenakan kemudian, molekul-molekul itu akan kembali rileks dan filem tersebut akan menarik diri semula, sepertibalutan kecutRujukan menerangkan bahawa terdapat dua nombor yang menentukan keputusan: pemampatan bebas, iaitu sejauh mana filem tersebut pulih semula, dan tegangan pemampatan, iaitu sejauh mana kuat ia ditarik semasa proses tersebut berlaku.
Harapan juga penting. Polietilena gred susut lazimnya menawarkan kadar susutan kira-kira 20% dan kejelasan yang lebih rendah berbanding filem poliolefin, menurutpanduan lengkap tentang filem kecut. PE jarang menang dari segi penampilan; ia menang dari segi julat ukuran, kekuatan beban dan kos.
Sifat Resin di Sebalik Filem
Indeks lebur ialah tuas pertama. Dalam sebuahLapisan kecut LDPEpaten, indeks lebur yang lebih rendah, kira-kira di bawah 0.8 g/10 min, berkaitan dengan tegangan kecut yang lebih tinggi, dan percabangan rantai panjang menyediakan kekuatan lebur yang mengekalkan kestabilan gelembung. Ketumpatan dalam julat 0.923 hingga 0.935 g/cm³ menambah kekakuan, dan LDPE boleh dicampurkan dengan LLDPE mengikut nisbah yang luas untuk menukar sifat kecut dan optik dengan ketangguhan.
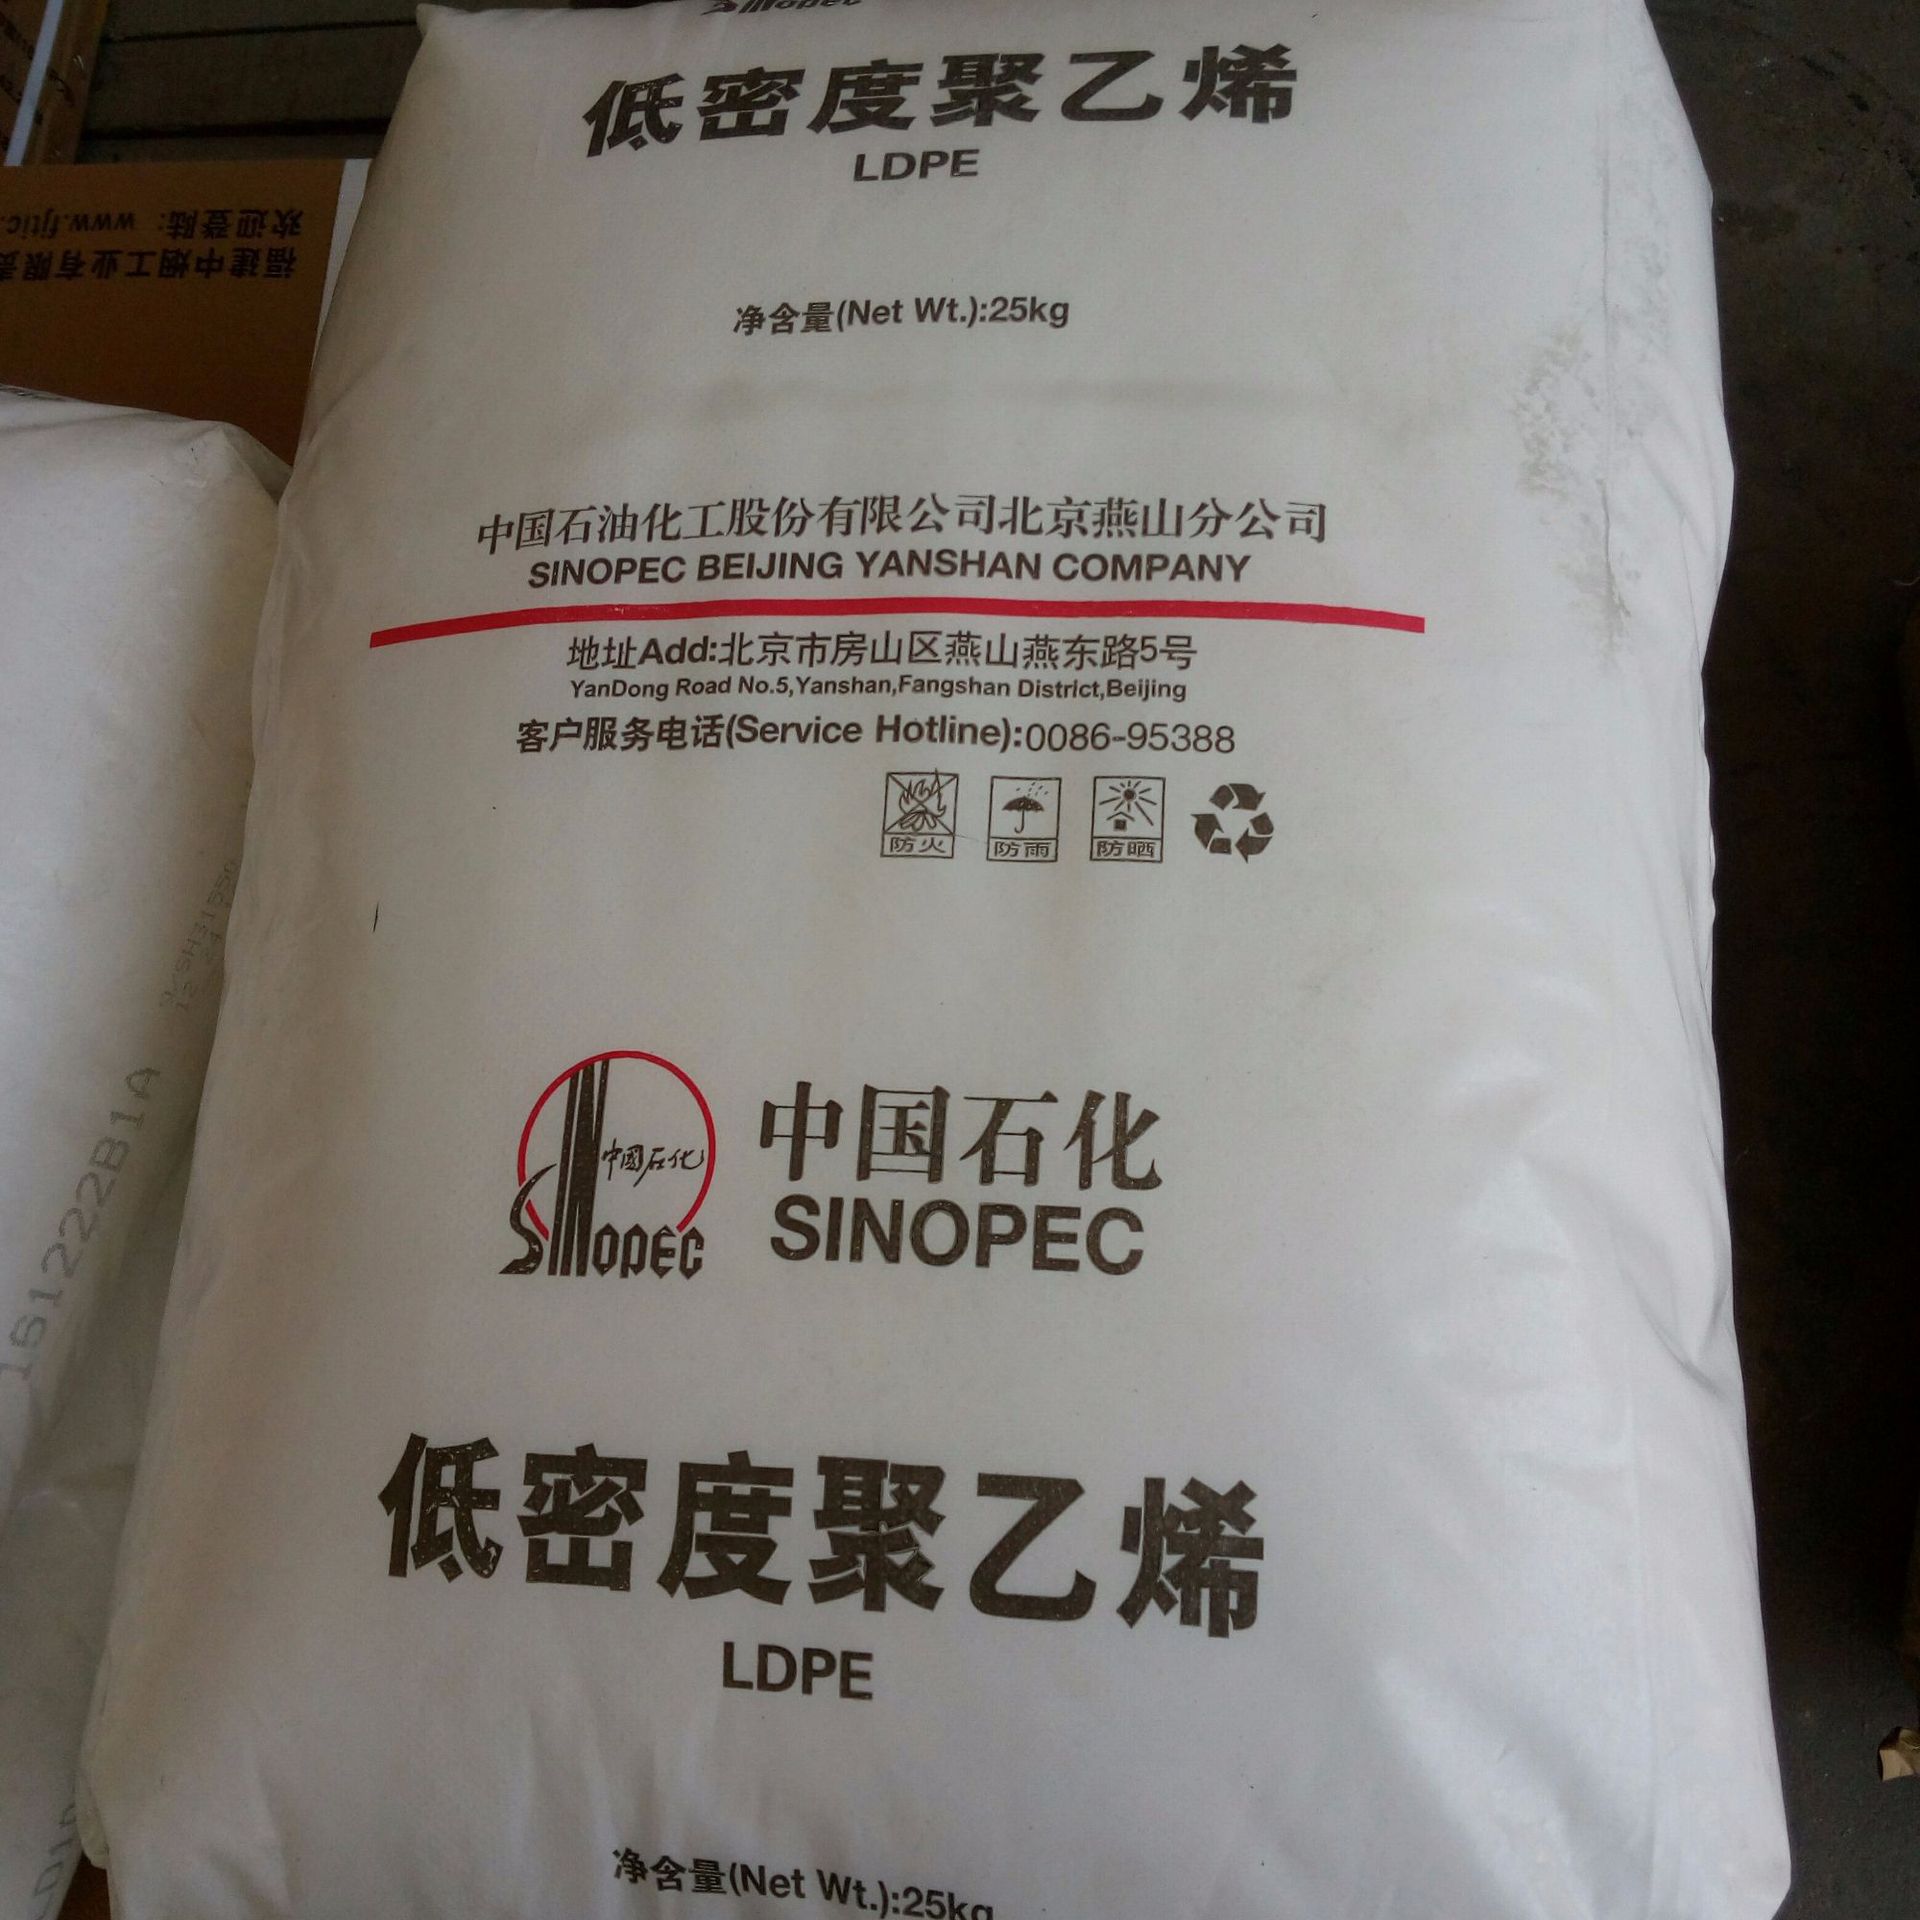
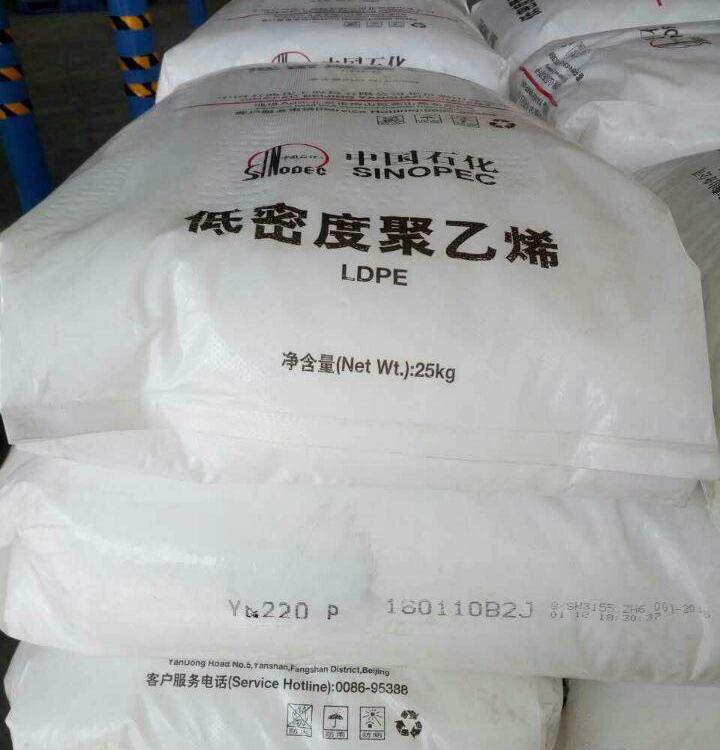
Di sinilah sesuatu gred sepertiYanshan LD100ACmemerlukan kedudukan yang jujur. Senarai data pembekal menyatakan ketumpatan sekitar 0.923 g/cm³ dengan kadar aliran lebur 2.0 g/10 minit, dan menyebutbalutan kecutantara kegunaannya. Kadar aliran lebur 2.0 bermaksud ekstrusi yang mudah dan ketelusan yang baik, sesuai untuk filem kecut ringan dan campuran. Bagi gulungan berat yang memerlukan daya tarikan maksimum, LDPE dengan indeks lebur yang lebih rendah biasanya menjadi asas yang lebih kukuh, dengan LD100AC digunakan sebagai komponen pemprosesan dan optik.
Pemprosesan menentukan berapa banyak potensi resin yang anda kekalkan.
Resin yang baik masih boleh mengalami pengecutan yang lemah. Nisbah tiupan dan nisbah tarikan menentukan tahap orientasi yang terbina dalam setiap arah; oleh itu, filem yang tidak seimbang akan mengecut secara tidak sekata dan menyebabkan pembungkusan terjejas. Penyejukan juga sama penting: jika gelembung kekal panas terlalu lama, molekul akan kembali kepada keadaan asal sebelum ia membeku, dan filem tersebut akan kehilangan daya pengecutan yang sepatutnya dapat dihasilkan oleh resin.
Di Chengnuo, apabila pembeli meminta kami menyenaraikan semula gred LDPE, kami akan terlebih dahulu bertanya mengenai barisan penyemperitan dan jenis pek sasaran sebelum membincangkan indeks lebur. Sesuatu gred yang berfungsi dengan baik pada satu barisan mungkin tidak mencapai prestasi yang diharapkan pada barisan yang lain, oleh itu persoalannya adalah bagaimana filem tersebut akan dihasilkan dan digunakan, bukannya sekadar nombor lembaran data yang paling tinggi.
Diagnosis yang ringkas membantu apabila masalah muncul. Pek yang longgar dan kendur biasanya menunjukkan ketegangan penyusutan yang rendah atau haba terowong yang tidak mencukupi. Lapisan filem yang kabur sering bermaksud kepanasan berlebihan atau peleburan yang terlalu panas semasa ekstrusi. Retakan pada sudut tajam menunjukkan ketebalan yang terlalu nipis atau campuran memerlukan lebih banyak LLDPE untuk meningkatkan ketahanan terhadap tusukan. Mengubah satu pemboleh ubah pada satu masa serta merekod setiap percubaan adalah lebih pantas berbanding menukar resin dan berharap mendapat hasil yang berbeza.
Penyimpanan juga perlu diberi perhatian. Panduan industri yang sama menegaskan bahawa suhu melebihi kira-kira 100°F boleh menyebabkan pemendakan awal, oleh itu gulungan yang disimpan berhampiran pintu dok atau dinding yang panas mungkin sudah mengalami kerosakan sebelum sampai ke destinasi.
Pemboleh Ubah Garis dan Rujukan Pantas
Pada barisan pembungkusan, suhu terowong, tempoh pendedahan dan aliran udara menentukan kepadanan akhir. Filem paling kerap digunakan sebagai pembungkus luar untuk karton, muatan palet dan tin, menurutAplikasi filem kecut, dan setiap bentuk memerlukan tetapannya tersendiri. Suhu yang terlalu rendah menyebabkan filem menjadi longgar; suhu yang terlalu tinggi pula boleh membakar atau menghasilkan kabus pada filem tersebut. Udara yang terperangkap juga perlu dikeluarkan, itulah sebabnya sesetengah filem telah dibuat berlubang terlebih dahulu. Jadual tersebut menghubungkan setiap faktor dengan langkah praktikal yang boleh diambil.
| Faktor | Apa yang Ia Pengaruhi | Tuil Praktikal |
|---|---|---|
| Indeks lebur | Kekuatan lebur, tegangan kecut | Lebih rendah untuk bungkusan berat; kira-kira 2.0 untuk filem tugas ringan |
| Kepadatan dan campuran LLDPE | Kekakuan, kejelasan, ketahanan terhadap tusukan | Tambahkan LLDPE untuk ketahanan, kekalkan LDPE untuk sifat optik |
| Nisbah kembangan dan pengecutan | Keseimbangan orientasi dalam kedua-dua arah | Padankan nisbah dengan bentuk pek |
| Penyejukan | Orientasi yang dibekukan dalam filem | Suhu peleburan yang stabil dan penyejukan yang konsisten |
| Suhu terowong dan tempoh tinggal | Padan, kabus, tembus api | Mencuba beberapa tetapan bagi setiap produk |
| Penyimpanan | Penyusutan awal | Simpan gulungan pada suhu sejuk dan jauhkan daripada haba |
Perbandingan bahan juga bergantung pada bentuk filem. Ringkasan pendek daripadaPembungkusan filem kecutperhatikan bahawa LDPE dan LLDPE kurang jelas berbanding filem poliolefin, oleh itu sasaran kejelasan hendaklah dipersetujui terlebih dahulu sebelum resin dipilih.
Kesimpulan
Prestasi pembungkusan filem kecut merupakan satu rangkaian: indeks lebur dan ketumpatan resin, orientasi semasa proses tiupan, penyejukan, penyimpanan serta tetapan terowong. Sesiapa sahaja yang menjadi titik lemah akan menyebabkan masalah seperti kendur, kabus atau rekahan. Bagi filem ringan dan campuran,Yanshan LD100ACialah pilihan LDPE yang praktikal, manakala bungkusan yang lebih berat mungkin memerlukan indeks lebur yang lebih rendah. Tetapkan terlebih dahulu spesifikasi pembungkusan, barisan pengeluaran dan sasaran ketelusan, kemudian pilih gred yang sesuai.
Rujukan
- Wikipedia – Pembungkusan kecil
- Pembungkusan Perindustrian – Panduan Lengkap Mengenai Filem Pengecutan
- Paten Google – US9068032B2, LDPE untuk Digunakan sebagai Komponen Campuran dalam Aplikasi Filem Pengecutan
- Susheng Polymer – Yanshan PE LD100 AC
- LyondellBasell – Filem Suntikan
- Racklify – Filem Suntikan: Apakah Ia dan Bagaimana Ia Berfungsi